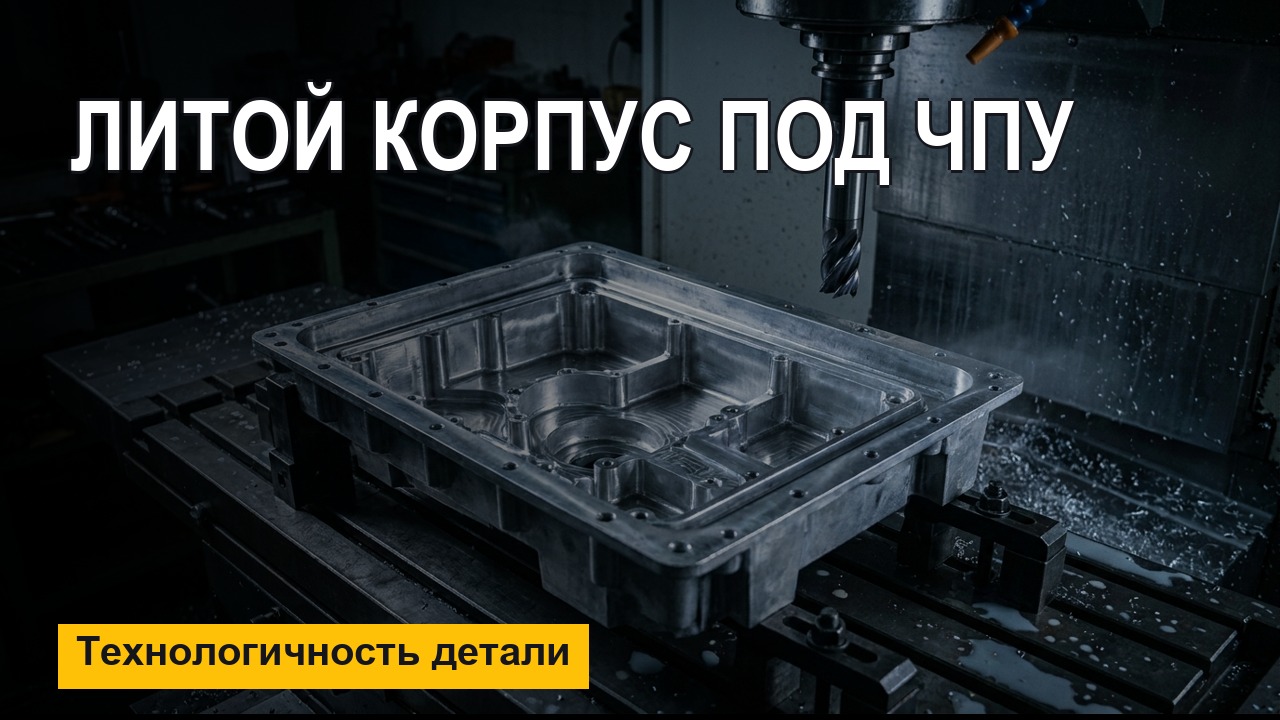
Разбор реального литого корпуса, который обрабатывали на ЧПУ с восьми сторон: где конструктор заложил проблемы и как их обходили в цехе. Про поднутрения и грибковые фрезы, огромные вылеты инструмента, специнструмент под заказ, пористость в литье и «холодильник», а также как экономить, сводя диаметры отверстий и резьб. Полезно конструкторам, которые проектируют детали под изготовление.
Что разбираем: • типовые ошибки конструктора, которые всплывают только на станке • поднутрения: почему нужна грибковая фреза и чем опасен её вылет • связь «вылет инструмента → жёсткость → риск поломки» и малые подачи • специнструмент под заказ — свёрла, центровки, фрезы с занижением шейки • литьё: пористость, направление заливки, «холодильник» под ответственное отверстие • экономия: одно сверло под отверстие и под резьбу, компоновка резьб в корпусе
Ставьте лайк, если помогло, и пишите в комментариях, какую деталь разобрать следующей. На связи был Денис Мизин.
Главы урока
- 00:00 Корпус: литьё в землю плюс обработка с 8 сторон
- 00:57 Претензии к конструктору и что удалось согласовать
- 02:30 Поднутрение в кармане — грибковая фреза с вылетом 100+ мм
- 03:16 Почему тонкая шейка фрезы ломается на большом вылете
- 04:05 Двойной инструмент: столбик Ø16 плюс фреза Ø6
- 04:50 Отверстия, которых не купить — специнструмент и центровки
- 05:36 Глубокие отверстия сбоку и ограничения по стенкам
- 07:58 Пористость в литье и «холодильник» под точное отверстие
- 09:31 Установы под углом и накопленная погрешность приспособления
- 13:22 Сводите диаметры отверстий и резьб — меньше инструмента
- 16:26 Пара отверстий, которые пришлось переносить по согласованию
Конспект урока
Это не SolidWorks-урок, а разбор технологичности реального литого корпуса, который автор изготавливал на ЧПУ. Корпус отлит в землю и обрабатывался с восьми сторон: шесть стандартных установов плюс два дополнительных под углом — для последних изготовили специальное приспособление, в котором деталь крепилась наклонно.
Претензии к конструктору
К конструктору у автора было много замечаний. Часть удалось согласовать напрямую, часть — нет: сборка уже спроектирована, детали заказаны, поэтому изменения вносить не стали. Изготовить корпус реально, но потребовалось много специального инструмента.
Поднутрение и грибковая фреза
В одном из карманов есть поднутрение, которое не даёт обработать стенку обычной фрезой — пришлось заказывать грибковую фрезу с вылетом более 100 мм. При таком вылете подачи ставят минимальные: диаметр заниженной шейки всего 6 мм при рабочем диске 12 мм, такой перепад создаёт большой рычаг, и фрезу легко сломать.
Углы и составной инструмент
Углы кармана имеют радиус 3 мм, поэтому нужна фреза Ø6, но с учётом верхней точки вылет достигает 100–112 мм. Автор объясняет, что можно было сделать двойной инструмент: рабочая часть Ø6 на высоте 55 мм, остальное — столбик Ø16 с вылетом 110 мм.
Специнструмент и центровка
Сверло с нужным вылетом нигде не купить — его заказывали. Все отверстия предварительно центруются специальной центровкой: сначала она наносит точку, затем в неё заходит сверло. Внутри корпуса есть два отверстия, в которые нужно залезать сверху при расстоянии до низа 250–260 мм — это тоже специнструмент под заказ. Окно, которое сбоку обработать невозможно, делали сверху инструментом с большим вылетом и минимальными подачами. Основной инструмент здесь — концевые фрезы-«столбики» с нужным вылетом; можно применять переходные диаметры, но всё равно придётся заказывать.
Пористость литья и холодильник
Отверстие Ø15 сверлилось на глубину 274 мм. Если при сверлении вскрывается пористость, сверло уводит в сторону. Нужное место должно быть без пор, но в отливке оно оказалось снизу: металл заливался сверху, и это толстое место затвердевало последним. Чтобы ускорить его охлаждение, поставили холодильник — стальную пластину, которая забирает тепло и даёт месту застыть раньше стенок; иначе там образовались бы поры, и сверло ушло бы в сторону. Автор оговаривает, что это уже литейная тематика, а не фрезерная.
Седьмая и восьмая установки
Боковые установы (7-й и 8-й) потребовали инструмента Ø6 с рекордным для автора вылетом — около 150 мм, потому что обработка шла от дальней точки при ограничениях по двум стенкам. Автор отмечает: чтобы дать инструменту доступ, конструктору следовало бы занизить стенку, отодвинуть её или сместить карман. Потребовались и спецсвёрла с центровками.
Погрешность приспособления
С противоположной стороны проще по инструменту, но сложно было выставить деталь в приспособлении, собранном из нескольких элементов: при сборке нарастает погрешность, и заявленной точности чертежа не добиться. Инструмент приходилось выставлять от углов, так как плоской площадки для привязки по высоте не было. Детали выставляли очень долго и точно.
Компоновка резьб и отверстий
Автор советует не делать большой разброс резьб в одном корпусе (М2, М3, М4, М5…), а компоновать: например, одна мелкая, одна средняя и одна крупная. Отверстия под провода и болты стараться сверлить тем же сверлом, что и отверстия под резьбу. Пример: для резьбы М4 нужно сверло Ø3,3 (шаг 0,7); если рядом есть отверстие Ø3,5, лучше сделать его Ø3,3 — тогда одно сверло делает и отверстие под провод, и под резьбу. Меньше инструмента — дешевле и быстрее изготовление, а мощнее инструмент — тоже дешевле и быстрее.
Пара неразрешимых отверстий
Два отверстия нельзя было сделать ни на станке, ни дрелью (не подлезть). Перенести влево-вправо конструктор не разрешил. В итоге согласовали перенос наверх: на грани сделали небольшой карманчик, куда прикручивается прибор. Если бы отверстия остались на месте, инструмент под них обошёлся бы очень дорого.